MÜHENDİSLİK · DÖKÜM · HASSAS İMALAT
ÜRETİM SÜRECİMİZ
Tasarımdan teslimata, her aşamada mühendislik hassasiyeti ve kalite kontrol.
Süreci inceleyin1973ISO 484CAD/CAM
ÜRETİM KABİLİYETİ
Tasarımdan denize uzanan kontrollü üretim
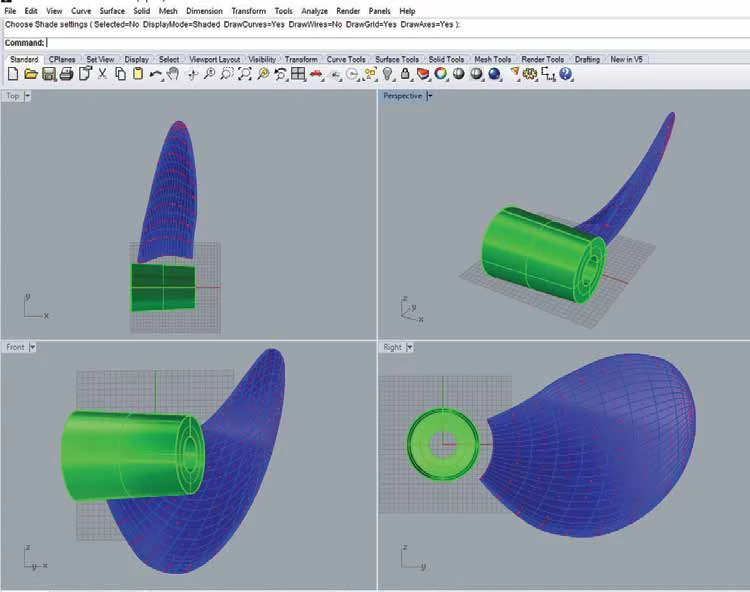
Wageningen, Gawn ve Kaplan sabit hatveli pervaneler; analiz yazılımları, AMD ve CAD/CAM akışı ile teknenin çalışma profiline göre projelendirilir. Standart model ailelerinin yanında proje ve talebe özel üretim yapılır.
SEKİZ KONTROLLÜ AŞAMA
Bir pervanenin üretim yolculuğu
Her aşama bir sonraki operasyonun geometrik ve malzeme kalitesini güvence altına alacak şekilde planlanır.
-
01
Eriş üretim arşivi · 01 Tasarım ve pervane seçimi
Tekne, motor, şanzıman ve çalışma profili birlikte değerlendirilir; analiz sonuçları üretim tecrübesiyle birleştirilerek standart veya projeye özel geometri oluşturulur.
-
02
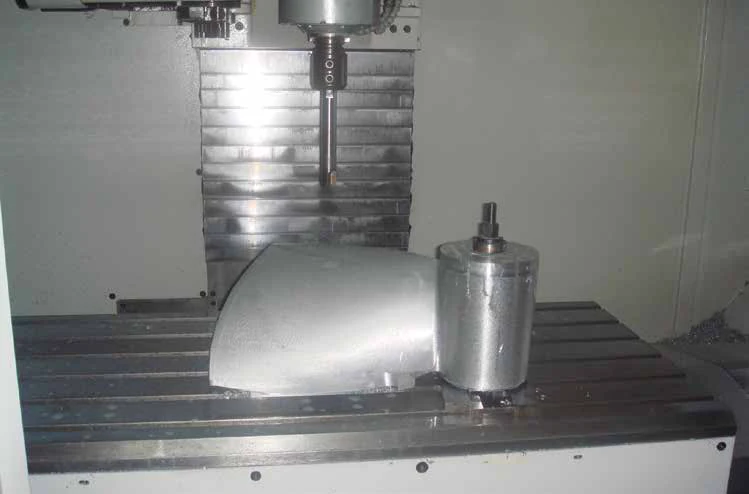
Eriş üretim arşivi · 02 Model oluşturma
AMD ve CAD/CAM verileri üretim modeline aktarılır; kanat geometrisini koruyan model, kalıplama öncesinde CNC tezgâhında hazırlanır.
-
03
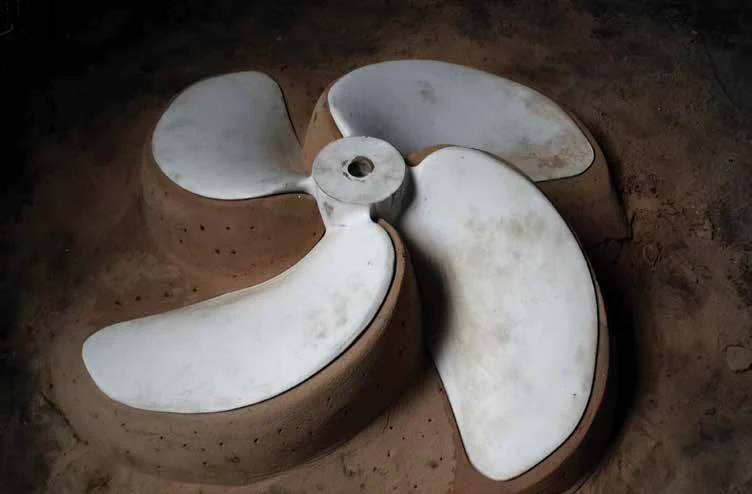
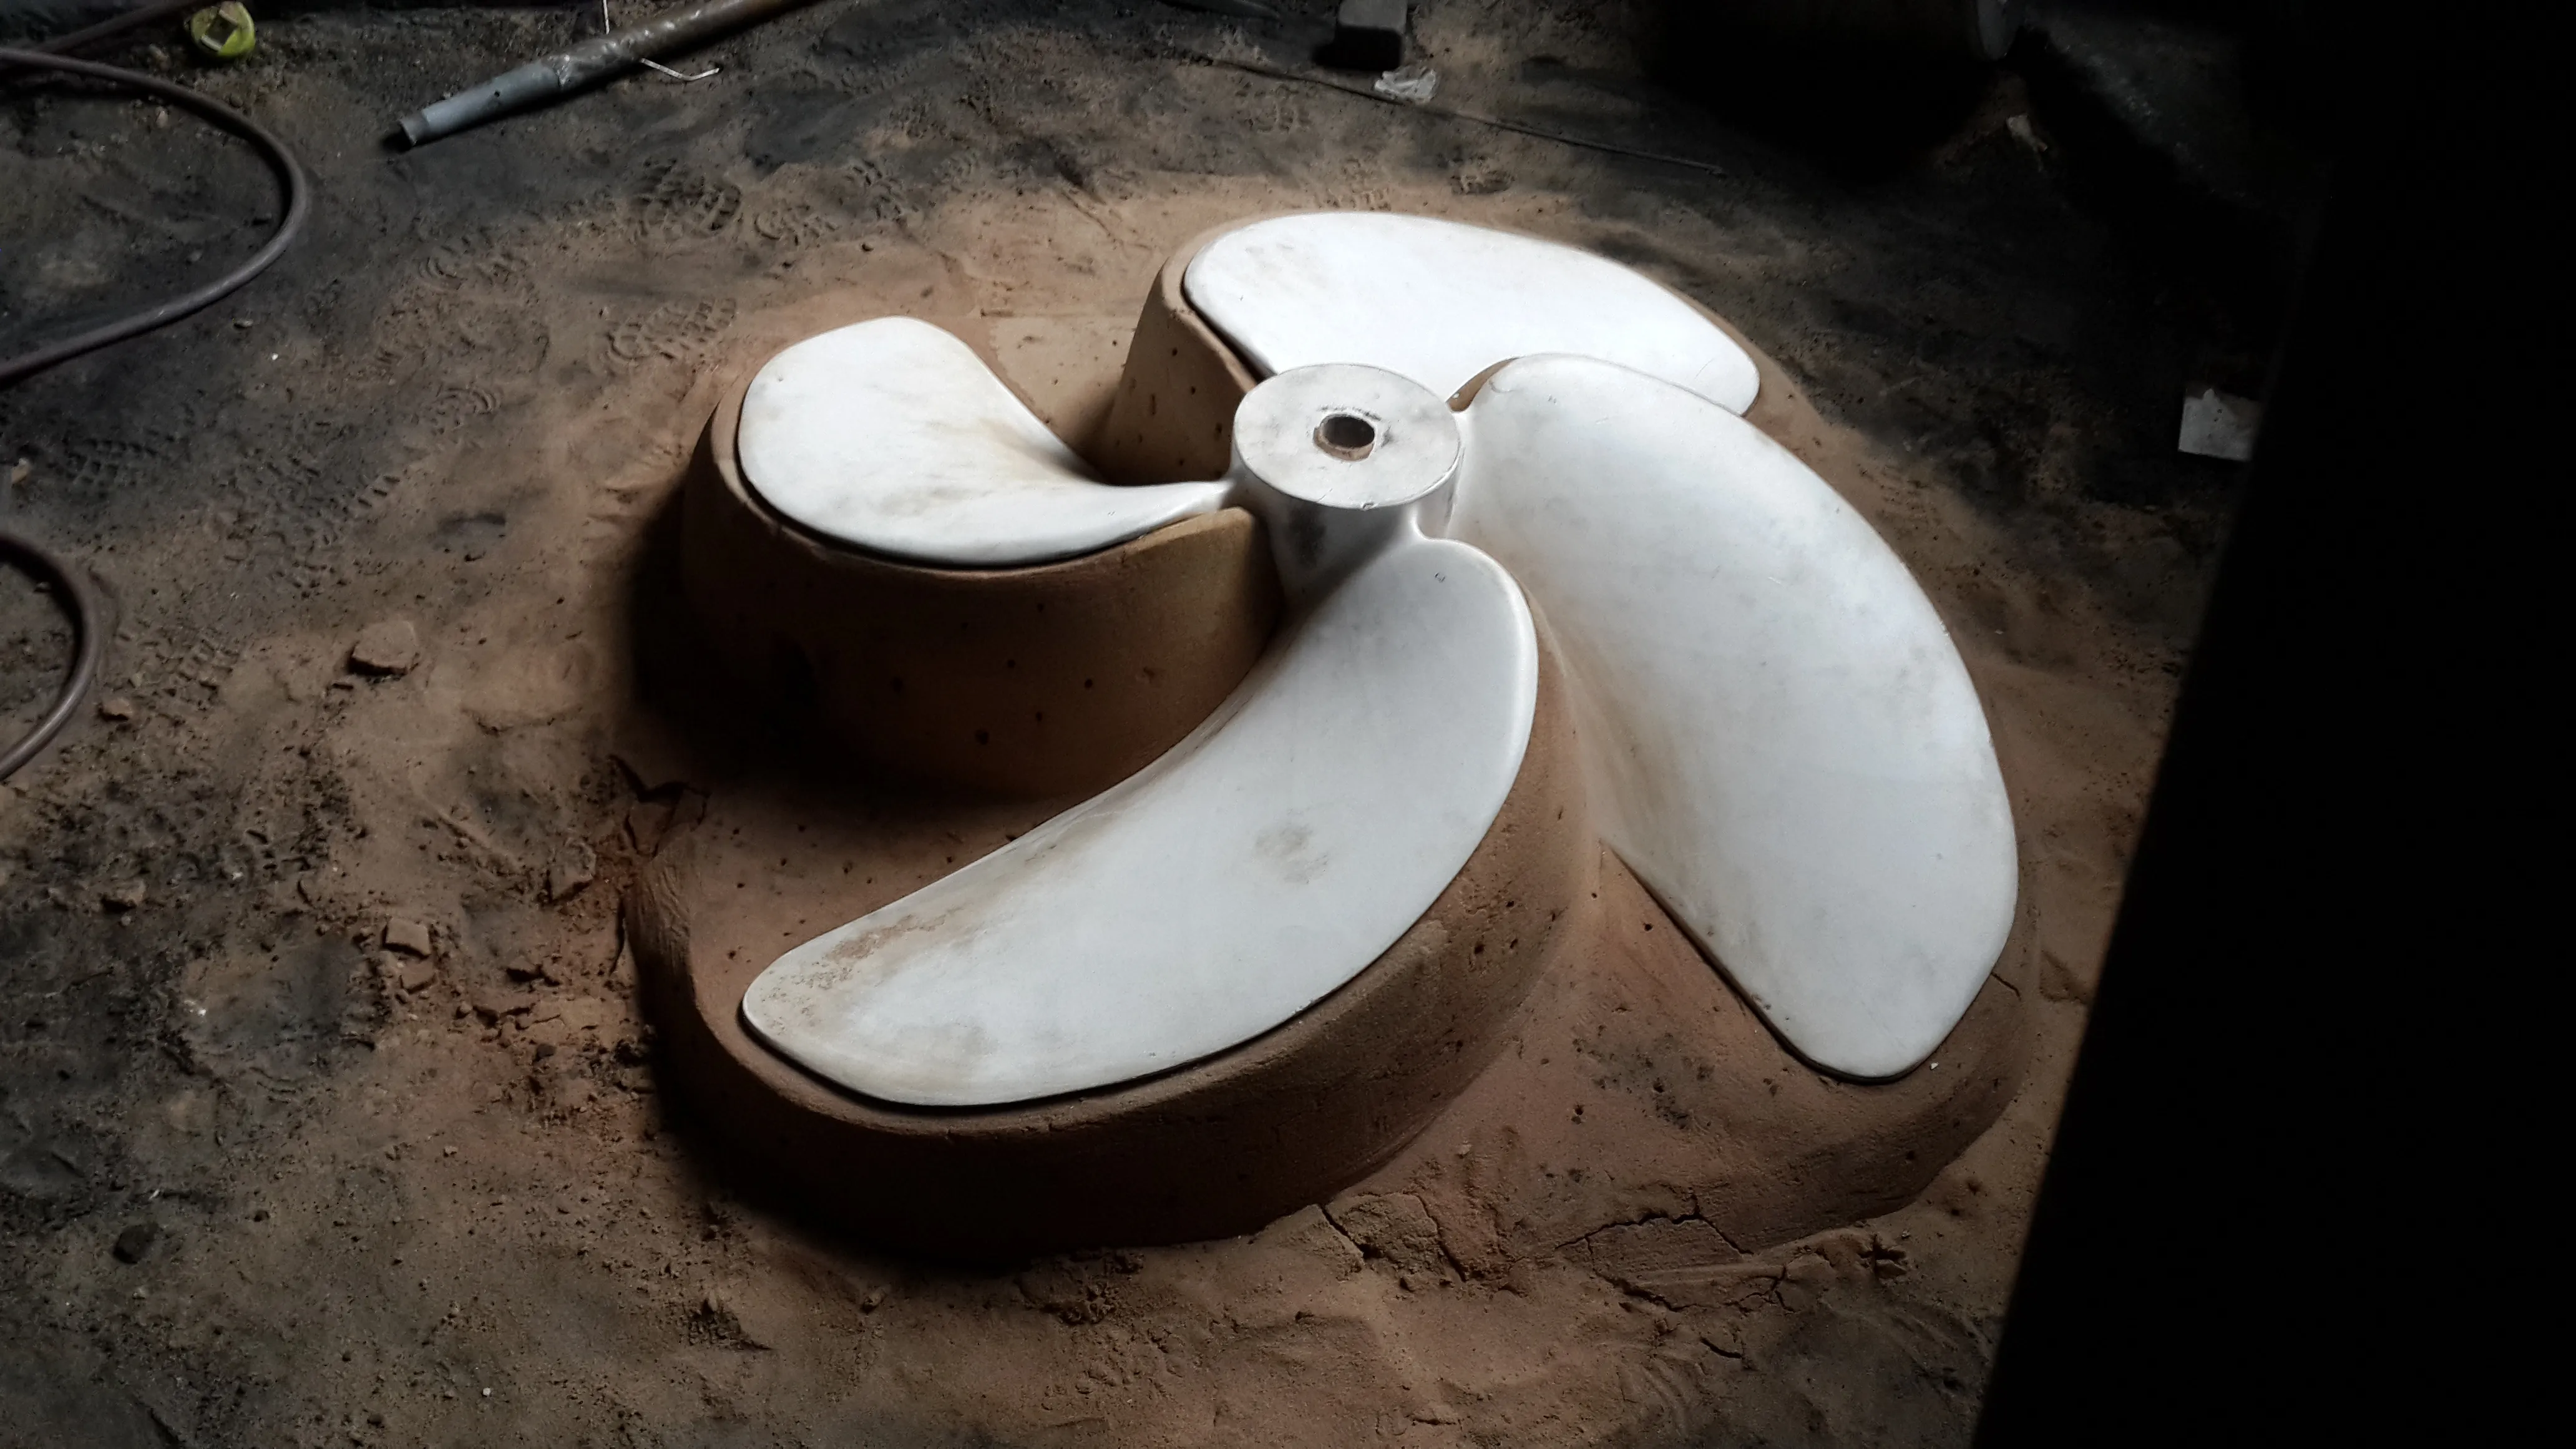
Eriş üretim arşivi · 03 Kalıplama
100–2500 mm çap aralığındaki pervaneler için üretim modeline uygun kalıplar deneyimli ustalar tarafından hazırlanır.
-
04
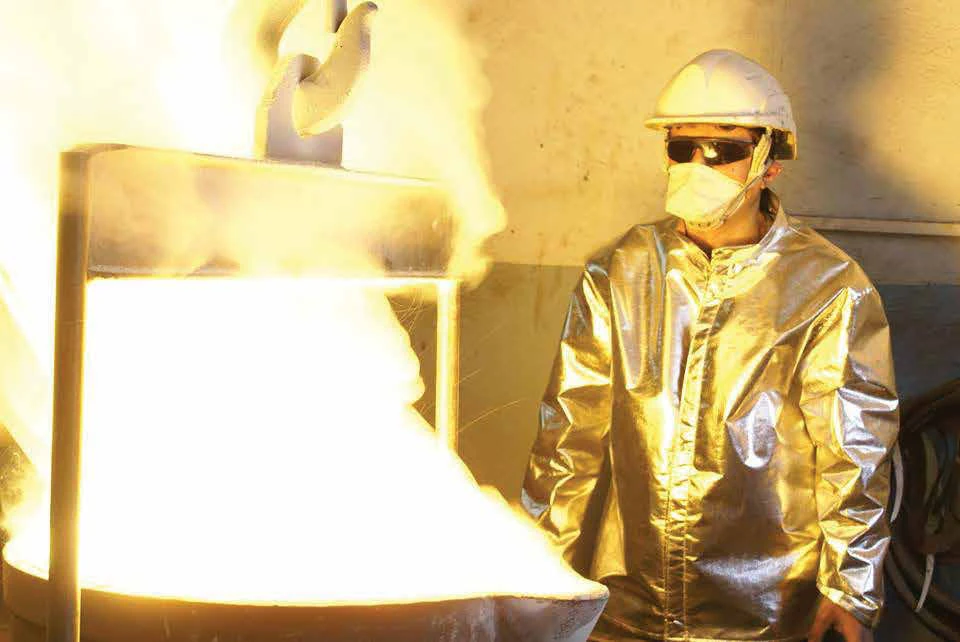
Eriş üretim arşivi · 04 Kontrollü döküm
Manganez bronzu ve nikel-alüminyum bronzu (Nibral) seçenekleri, 2500 kg kapasiteli elektrikli ocak altyapısında kontrollü biçimde dökülür.
-
05
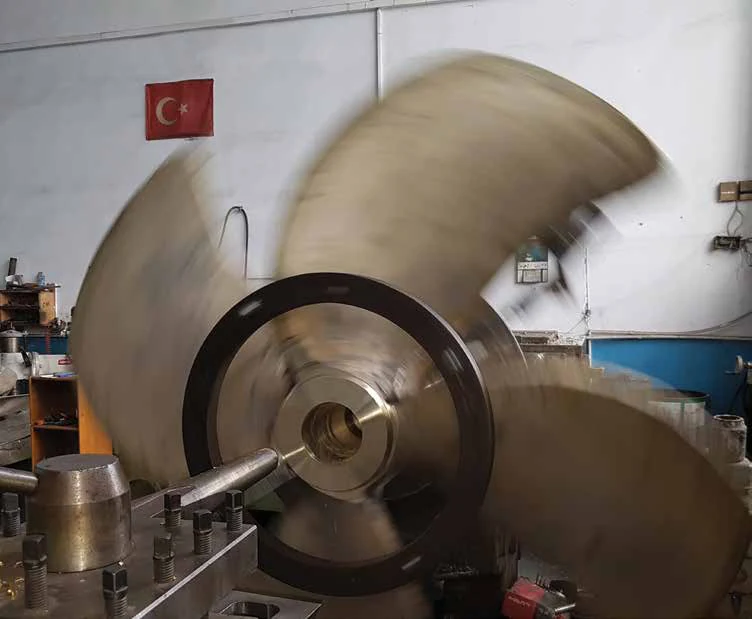
Eriş üretim arşivi · 05 Torna ve talaşlı imalat
Dökümden çıkan göbek ve kanatlar yatay ve dikey tezgâhlarda işlenir; bağlantı ve kanat geometrisi ölçüsel hedeflere getirilir.
-
06
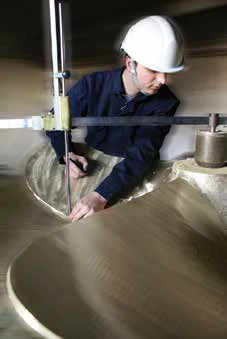
Eriş üretim arşivi · 06 El işçiliği ve yüzey tesviyesi
Kanat yüzeyleri deneyimli ustalar tarafından tesviye edilerek nihai geometriye ve hedef yüzey kalitesine getirilir.
-
07
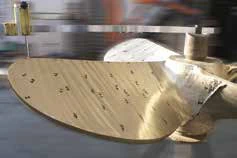
Eriş üretim arşivi · 07 Statik balans ve son kontrol
Ölçüler, kanat yüzeyleri, malzeme durumu ve statik balans kontrol edilir; proje kapsamındaki son muayene tamamlanır.
-
08
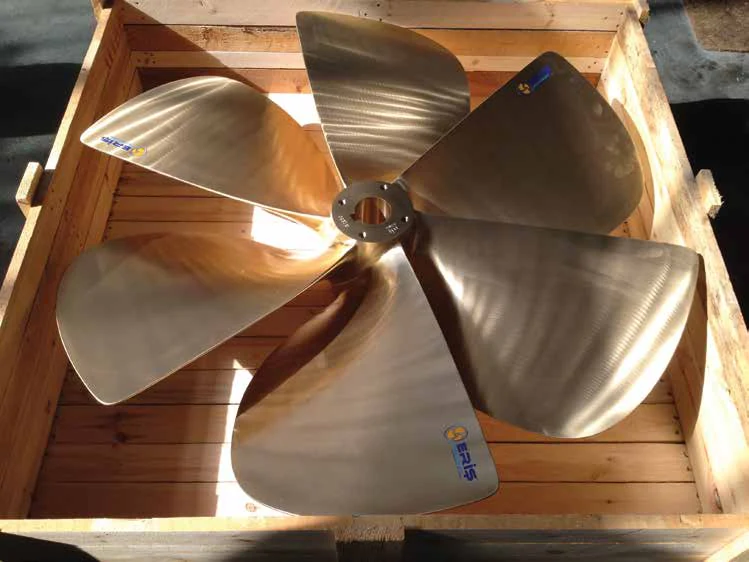
Eriş üretim arşivi · 08 Koruyucu paketleme ve sevk
Son kontrolden geçen pervane; kanat kenarları, yüzeyleri ve göbek bağlantısı taşıma sırasında korunacak şekilde sabitlenir, sarılır ve ahşap sandıkla sevke hazırlanır.
ISO · KLAS · MALZEME
ISO ve klas toleranslarına göre üretim
Standart model kartları ISO 484 Class II olarak tanımlanır. Proje talebine göre klas gözetimi, malzeme analizi ve sertifikalı üretim seçenekleri değerlendirilir.
Teknik ölçü ve tolerans tablolarıPROJENİZ İÇİN
Projenizi üretim ekibimizle değerlendirin
Tekne ve sevk sistemi verilerinizi paylaşın; model, malzeme, tolerans ve teslim kapsamını birlikte netleştirelim.
Üretim ekibine ulaşın